在化工、建材、冶金等连续配料产线上,一个令人困惑的场景反复出现:采购了同样品牌、同样型号、甚至参数配置完全一致的皮带称重给料机,A产线运行稳定,B产线却频繁出现配料偏差和流量波动。问题究竟出在哪里?
答案往往不在设备本身,而在于一个被长期忽视的环节——工况适配逻辑。
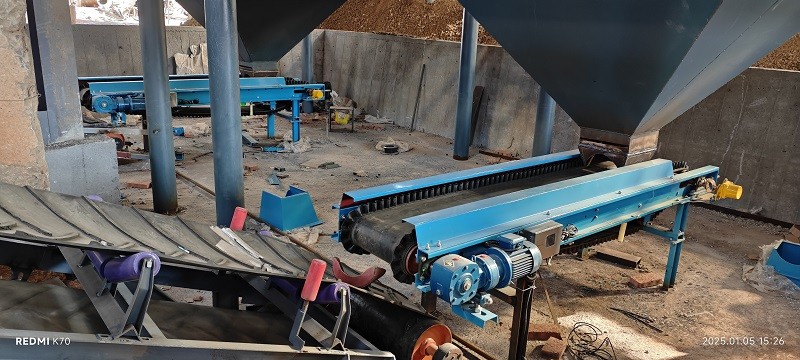
设备是“标准件”,工况却是“变量”
皮带称重给料机的工作原理并不复杂:称重传感器检测皮带上的物料重量,测速传感器测量皮带速度,两者相乘得到瞬时流量,控制器再通过调节皮带速度使流量跟踪设定值。从计量原理看,物料的重量测量和皮带的速度测量是决定精度的两个核心因素,这要求皮带的张力和平直度均匀一致,所测带速与称量段带速严格一致。
然而,这套原理成立的前提,是物料流必须稳定、均匀地通过称量段。恰恰是这个前提,在真实产线上最难满足。
物料的粒度和湿度是第一个变量。当给料量较小时,粒度大、湿度高的物料会造成出料不均匀甚至出料困难,对称重产生明显干扰。更隐蔽的干扰来自物料密度的波动——当上游给料装置给出的物料粒度、湿度指标不稳定时,皮带秤上通过的单位体积物料密度持续变化,瞬时流量随之快速波动。此时,无论传感器精度多高,测量对象本身已在“失真”。
工况适配的第一层:预给料决定“喂得稳不稳”
许多产线的问题,根源并不在皮带秤,而在皮带秤之前的环节。
定量给料机并非孤立工作,它上方通常需要配置预给料设备来稳定料流。对于粘湿性物料,链板输送机是更合适的选择;对于粉煤灰等流动性强的粉体,管式螺旋或回转卸料阀更能保证均匀下料。如果预给料环节选型与物料特性不匹配,出现冲料、架桥或断续下料,皮带秤接收到的物料流本身就是波动的,计量精度自然无从谈起。
一个典型的适配逻辑是:料仓底部结构、预给料机类型、皮带秤进料口尺寸,三者必须围绕同一物料的流动特性协同设计。料仓锥角不够、开孔偏小,流动性差的物料就会起拱堵料;预给料机与皮带秤之间缺乏同步调速,料流就无法连续稳定。
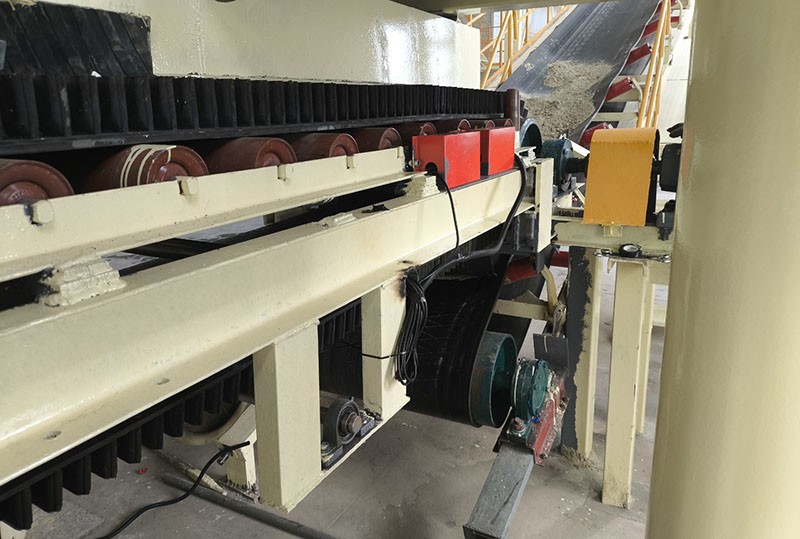
工况适配的第二层:环境“噪声”如何侵入称重信号
称重传感器测量的是微小信号,而配料车间往往是振动最集中的场所。
强烈的机械振动、周期性物料落差冲击或基础刚性不足,都会向称重系统注入“噪声”,导致信号波动甚至失真。同样一台皮带秤,安装在独立混凝土基础上和安装在轻型钢结构平台上,表现可能截然不同。问题的本质是:振动通过基础传递到秤体,被传感器“误读”为物料重量变化。
因此,安装位置的振动评估和基础设计,是工况适配中不可省略的步骤。设备应远离破碎机、球磨机等强振源,或采取有效的隔振措施;基础应为坚固平整的混凝土结构,水平度通常要求控制在极严的范围内。
工况适配的第三层:控制策略与工况的匹配
控制参数的整定同样需要“因地制宜”。皮带秤的PID控制器参数是针对特定工况——特定物料特性、目标流量和扰动大小——整定的。同一组参数在不同安装点、不同物料、不同流量下,调节速度和抗扰能力可能差异巨大。
对于物料特性波动频繁的工况,单回路反馈控制往往力不从心,因为调节存在滞后,PID只有在测量值与设定值出现偏差后才输出调节指令。这种情况下,引入前馈控制或模糊PID自整定策略,根据干扰量的变化提前调整给料速度,才能有效抑制流量波动。
同样,校准策略也需要适配工况。行业公认最准确的方式是实物校准,但受现场条件制约,许多产线难以频繁执行。可行的做法是用低频次实物校准确立基准,用高频次链码或挂码校验监控日常漂移。
配料精度的本质,是设备与工况之间的匹配精度。一台皮带称重给料机的“额定精度”是在理想条件下标定的,而产线上的真实精度,取决于预给料是否稳定、基础是否稳固、控制参数是否贴合实际物料特性、校准体系是否持续有效。
工况适配不是选型完成后的“调试工作”,而应当前置到方案设计阶段。了解物料、了解环境、了解上游和下游的真实状态,才能让一台设备在特定工况下成为“最适解”,而非仅仅是“合格品”。
最新资讯
 新闻资讯
 400-180-1266
 szgnxk
 15862360172
 江苏苏州·工业园区
 联系我们

工业计量行业服务解决商
- 客服热线:400-180-1266
- 客服手机:158-6236-0172
- Email:service@szgnxk.com
- 地址:苏州国际科技园创意产业园15栋406室
 官方微信
苏ICP备19061938号